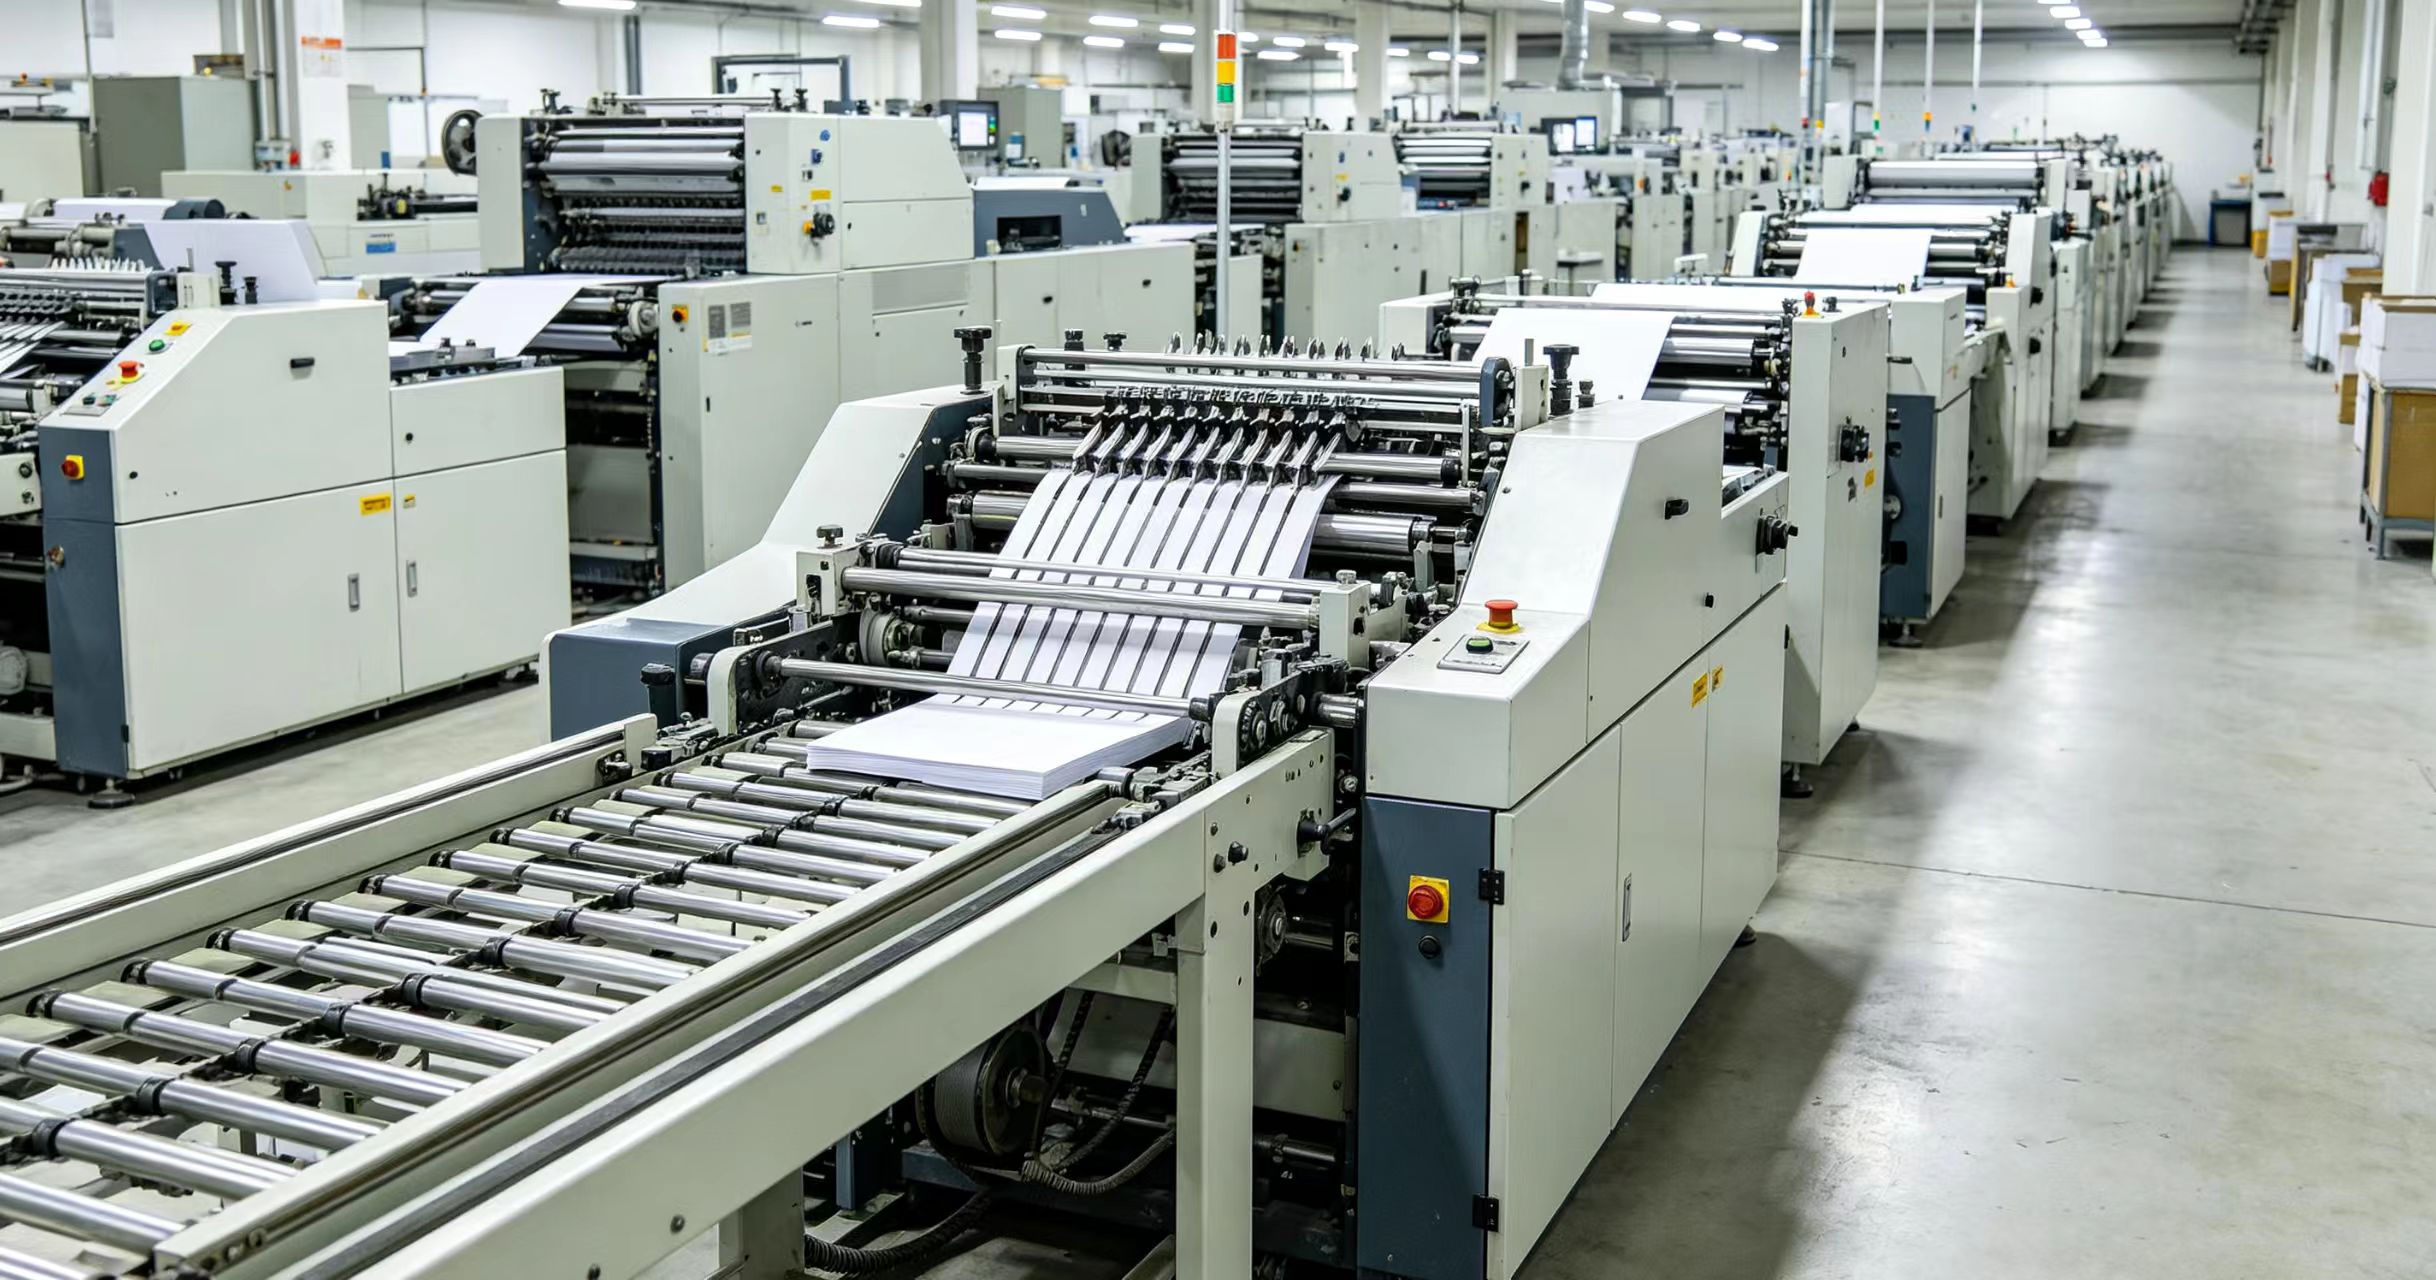
很多人以为做一本学历文凭找街边打印店就行,这个想法——坦白讲——会让你在真正需要提交材料时栽跟头。专业学历文凭制作和普通文件打印是两套完全不同的技术标准,前者涉及纸张克重、防伪纹理、钢印压痕和色差控制,后者只要求字迹清楚。
三毛图文印刷公司近三年经手的文凭类订单中,有47%是客户拿着打印店成品来返工的。原因集中在两点:纸张过薄导致钢印穿透、色值偏差超过Delta E 5。本文从实操角度拆解两种主流方案的完整流程,并给出可执行的制作步骤。
方案对比:传统胶印与数码快印的核心差异
传统胶印方案适合批量在200份以上的院校或培训机构。需要先出菲林片、晒PS版,单次开机费在300-600元之间,但均摊下来单本成本可以压到8-15元。缺点是改版成本高——证书编号、姓名这些变量信息无法逐张替换,只能先印好空白底纹再二次套打。
数码快印方案适合1-50份的个人或小型机构。无需制版,直接通过可变数据印刷系统逐张输出,每本成本在25-80元,取决于纸张和后期工艺。缺点是深色大底纹容易出现滚筒痕,对设备要求高。
简单来讲:批量大、版面固定选传统胶印;份数少、需要逐张差异化选数码快印。三毛图文目前数码订单占比73%,这个比例还在上升。
步骤1:确定纸张规格与防伪底纹
不要用普通复印纸。专业学历文凭制作的基准纸张是120g-180g证券纸或刚古纸,带水印或纤维丝。三毛图文的常规配置是140g证券纸,透光可见"SC"水印,单张成本比普通纸高0.8元,但钢印压上去之后背面的凸起效果完全不同。
底纹文件建议用矢量软件制作,分辨率不低于600dpi。防伪元素通常包括:微缩文字(字号0.5pt以下)、团花图案、无色荧光油墨区域。如果客户没有设计文件,三毛图文会提供12套通用底纹模板,替换校名和LOGO即可使用。
步骤2:套打变量信息与色值校准
这一步是出错率最高的环节。姓名、专业、证书编号、日期这些变量信息,必须和底纹分开图层处理。打印前用色卡校准输出设备的灰平衡,确保底纹色值偏差在Delta E 3以内。
一个具体案例:2024年某职业技术学院送来200份结业证书,底纹是深蓝色Pantone 289C。数码快印机直接输出时偏紫,后来改用专色油墨匹配方案,把C值从100降到92、M值从70加到78,肉眼才看不出差异。这种细节打印店根本不会管。
步骤3:后期钢印、烫金与裁切
钢印不是随便压一下。压力要控制在0.3-0.5吨,深度0.15mm左右,太浅没立体感,太深会压破纸张纤维。三毛图文用的是手动压痕机,操作员凭手感调整,废品率控制在2%以内。
烫金如果做校名或边框,温度设定在110-120℃,金箔用进口的库尔兹,国产箔在深色底纹上容易发雾。裁切留出血3mm,成品尺寸常见210×297mm或特殊尺寸如180×250mm。
注意事项:三个容易被忽略的坑
- 荧光油墨区域:如果要求紫外灯下显示,必须提前确认数码设备能否输出荧光墨。大多数快印机没有这个功能,需要后期丝印补印,单面加价2-3元。
- 证书编号数据库:批量套打前先做10本样张,用扫码枪逐条验证编号与姓名对应关系。三毛图文曾因客户提供的Excel表中有重复编号,整批200本全部重印。
- 纸张纹理方向:证券纸有横纹和竖纹之分,裁切前确认纹理方向与成品短边平行,否则折痕和钢印位置容易偏移。
回到开头的对比:打印店收你15元一本,用的是80g复印纸加普通彩打,钢印一压就破。专业学历文凭制作的成本构成里,纸张占35%、工艺占40%、人工和损耗占25%。省下来的每一块钱,最后都会变成提交材料时被打回的代价。三毛图文印刷公司目前的做法是:所有文凭类订单出厂前做三项检测——紫外灯照荧光区、千分尺量钢印深度、扫码枪验编号唯一性,三项全过才交付。